发布时间:2026-11-18 人气:8 来源:未知 返回列表
直接给答案:剪板机刀片没有固定的更换周期,判断依据不是用了多久,而是剪切质量:剪切面毛刺明显变大、板料剪完后弯曲不平、出现打滑拖料切不透,出现这三种情况就该停机检查刀片并安排刃磨或更换。刀片寿命与板厚、材质、单位时间剪切量和刀片间隙调整直接相关,具体磨损限值与间隙数值以技术协议约定为准。(本文更新日期:2026-11-18,由南通威力数控机床有限公司技术人员整理)
第一个信号是剪切面毛刺变大:正常锋利的刀片剪切后板边干净,刃口钝化后材料是被"撕"开的,板边会出现明显毛刺,后续折弯或焊接时先受影响。第二个信号是板料剪完后弯曲不平:说明上下刀片的配合已经变化,剪切过程中板材受力不均,此时应同时检查刀片磨损与间隙调整。第三个信号是打滑拖料:材料进不去或切不透,多半是刃口完全钝了,继续硬切会加剧刀片和刀架的负担。出现任一信号,先停机断电,按液压剪板机维修指南的要求断电泄压后再拆检。
一是板厚与材质:同样一台机器,剪薄碳钢和剪厚板、不锈钢的刀片损耗速度完全不同,不锈钢对刃口更不友好。二是剪切量:连续批量下料的车间,刃口承受的循环次数远高于多品种小批量场合。三是间隙调整:间隙过大,板边起毛刺且剪切面质量下降;间隙过小,上下刀摩擦加剧,刃口发热磨损加快。四是刀片本身的材质与刃口处理方式,以及是否按规范进行刃磨。下表把"继续用、刃磨、整对更换"三种处理方式放在一起对比,方便按现场情况判断:
| 处理方式 | 适用情况 | 优点 | 需要注意 |
|---|---|---|---|
| 继续使用 | 剪切面干净、无毛刺、板料无弯曲 | 不占用生产时间 | 每次开班前应试剪首件确认质量 |
| 拆下刃磨 | 刃口局部钝化、出现小毛刺,刀片本体无崩口缺损 | 成本低,可较快恢复锋利度 | 刃磨次数过多会改变刀片尺寸与配合,刃磨后需重新确认间隙 |
| 整对更换 | 崩口、缺损、多次刃磨后尺寸已变化 | 一次恢复全部配合精度 | 更换后应重新试剪首件并做记录 |
其一,重新确认上下刀片间隙:按当前加工的板厚与材质调整,不要沿用换刀前的数值,具体间隙以技术协议约定为准。其二,检查刀架与压料装置:压料不紧同样会造成剪切跑偏,这与刀片锋利度无关,只看刀片解决不了问题。其三,试剪首件并核对尺寸:首件合格再恢复批量生产,把这次刃磨或更换的时间与剪切量记入设备台账,积累几次数据后,本厂这台机器的刀片节奏就能自己摸出来,比任何通用周期表都准。
钣金加工、机箱机柜这类多品种小批量场合,薄板为主、换产频繁,建议每次换产时顺手看一眼刃口,把检查并入日常点检,几乎不增加停机时间;钢结构、工程机械配套这类厚板下料场合,单次剪切受力大,重点放在间隙确认和剪切面质量上,每班至少试剪一次首件;装饰工程、灯杆类长板下料场合,重点是压料与整条剪切线的直线度,刀片之外还要看板材在剪切过程中的受力是否均匀。以上为我们在厂内调试与售后反馈中总结的经验,具体限值仍以技术协议约定为准。
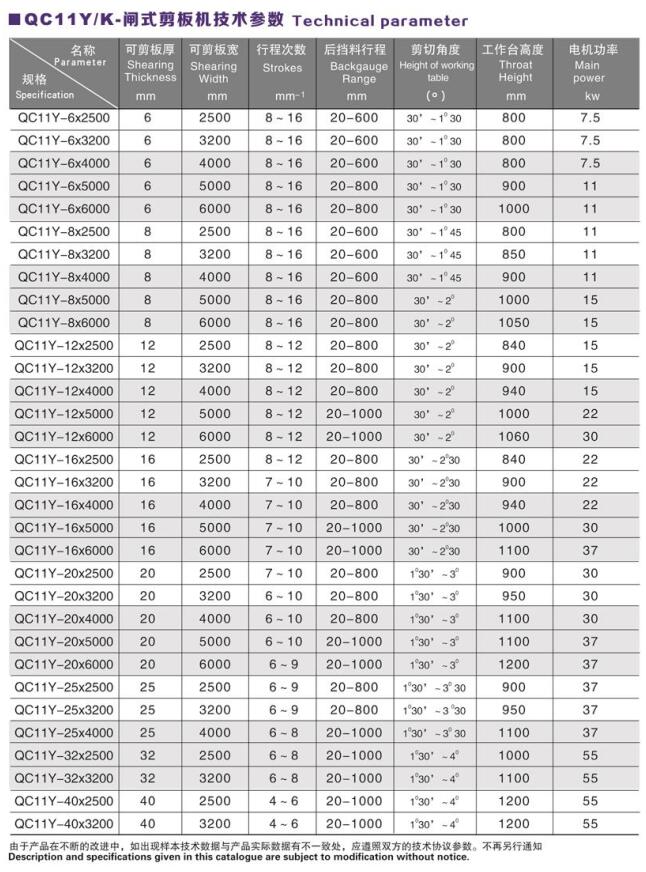
刀片是耗材,真正的长期成本在设备本身的刚性、液压系统的稳定性与售后响应。南通威力数控机床有限公司为厂家直销模式,站内剪板机系列含QC11Y系列液压闸式剪板机、QC12K系列液压摆式剪板机与QC11Y/K系列液压闸式剪板机,可按板材材质、板厚与剪切长度提供选型建议;公司资质与案例可在专利证书页与关于威力页查看。设备选型不当,再好的刀片也补不回来,欢迎通过在线留言把您的板材与下料尺寸发给我们,由工程师协助确认合适规格。
如果您在剪切中遇到毛刺、跑偏或刀片异常磨损,欢迎在评论区留言,我们会逐条解答;需要选型方案请走在线留言。

 QQ客服