发布时间:2026-11-18 人气:8 来源:未知 返回列表
直接给答案:折弯机模具按三步选:第一步看工件形状与折弯角度,确定上下模的型式与组合;第二步看板厚与折弯机规格,确定模具的吨位承载与长度搭配;第三步看数控程序与后挡料,确定模具装夹对中与参数调试。顺序不能颠倒——先迁就现有模具去折超出能力的工件,要么折不到位,要么伤模具伤设备。模具与机型的具体规格搭配以技术协议约定为准。(本文更新日期:2026-11-18,由南通威力数控机床有限公司技术人员整理)
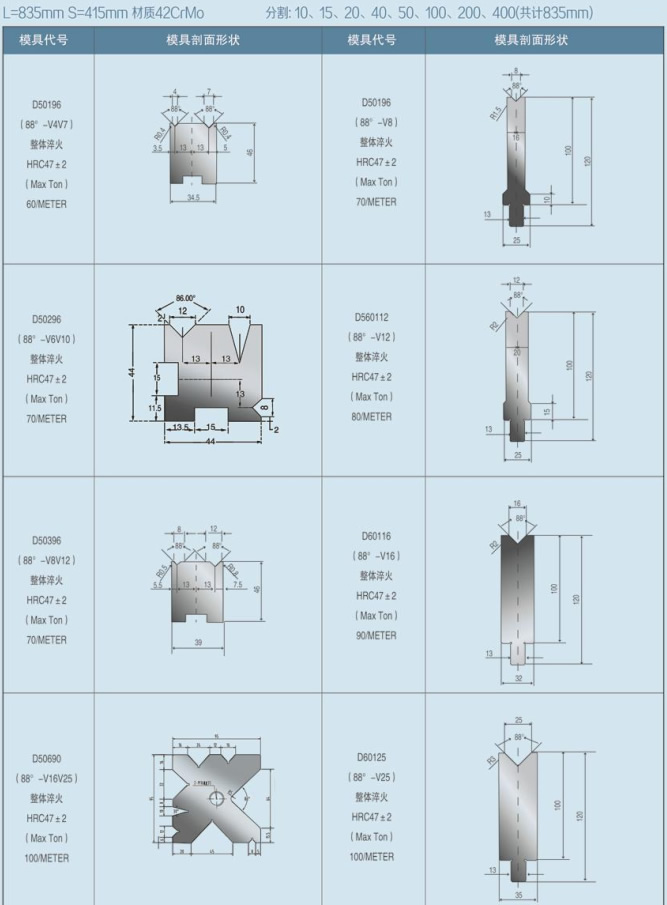
先明确要折的工件:折直角、折钝角还是折圆弧?板材是碳钢还是不锈钢?工件是规则平板还是带避空的箱体?站内数控折弯机的定位就是"配不同模具可折制各种几何形状工件"——同一台机器,换一套模具就换一种加工能力,所以模具型式必须跟着工件走。带避空、带台阶的工件要提前确认上模的进入深度,避免折到一半模具与已成型部位干涉;这一点在正式投产前用废料试折一遍最稳妥,比照图纸空算可靠得多。模具实物与安装方式可参考站内折弯机可选模具页的安装图。
模具的V口宽度、角度与板厚要匹配:V口相对板厚过大,折弯角度难以到位且圆角变大;V口过小,折弯力需求陡增,长期超负荷对机床和模具都是伤害。站内在售机型覆盖KPA 50/1300折弯机、KPA 70/2500折弯机、KPH 90/2600、WE67K-250/3200等规格,选模具时应与所选机型的公称压力和工作台长度对应,模具总长度也要覆盖常用折弯尺寸。下表对比两种常见做法的优劣:
| 做法 | 短期表现 | 长期后果 | 建议 |
|---|---|---|---|
| 按现有模具凑合排产 | 不添设备、不等货 | 折弯角度不稳、模具异常磨损,返修与停机增多 | 仅适用于偶尔超出的工件,且必须试折确认 |
| 按工件与板厚系统配模 | 需要选型与投入 | 角度稳定、模具寿命长、换产调程序即可 | 批量生产的首选方式 |
模具装夹对中不到位,折出来的工件两边角度不一致,问题不在模具而在安装。规范做法是:模具装夹后先对中,再设置后挡料位置,然后首件试折检验,这套流程在数控折弯机怎么操作一文中有完整拆解。站内数控系统可选配荷兰DELEM、瑞士CYBT、意大利ESA及国产等系列(见数控折弯机可选系统配置),多品种换产时把常用模具参数存成程序,下次换产直接调用,节拍与一致性都比手工重调强。
机箱机柜、装饰工程:薄板为主、批量多、品种杂,重点是模具型式齐全与换产效率,建议常用角度模具配齐并结合数控程序管理;钢结构、工程机械配套:厚板与大角度工件多,重点是V口与吨位匹配,避免小V口折厚板造成的超负荷;灯杆、电力、船舶等长尺寸板料:模具长度要与折弯长度匹配,超长工件可结合站内双机联动折弯机方案。以上场景建议来自我们与客户选型沟通的实操经验,具体吨位与模具规格以技术协议约定为准。
南通威力数控机床有限公司为厂家直销,选型时提供板材材质、板厚、折弯长度与目标角度,工程师会给出机型与模具的搭配建议;公司资质见专利证书页与关于威力页。相关阅读:卷板机价格多少钱一台、刨槽机多少钱一台;产品参考:数控折弯机、剪板机(剪折配套)。有具体工件拿不准的,欢迎在评论区留言,我们会逐条解答;需要书面配模建议请通过在线留言联系我们。

 QQ客服